

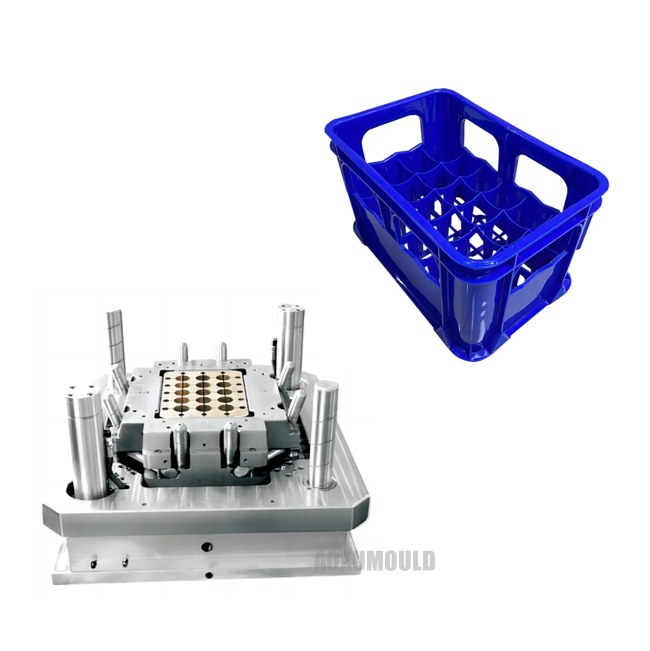
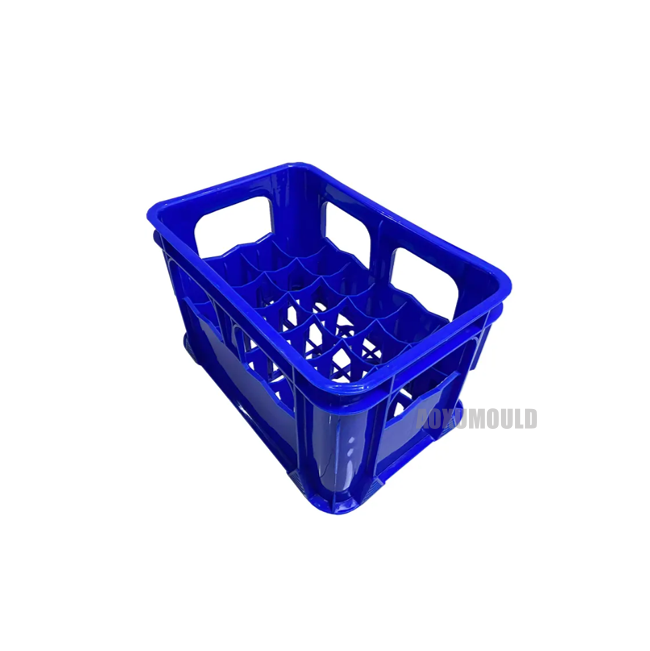
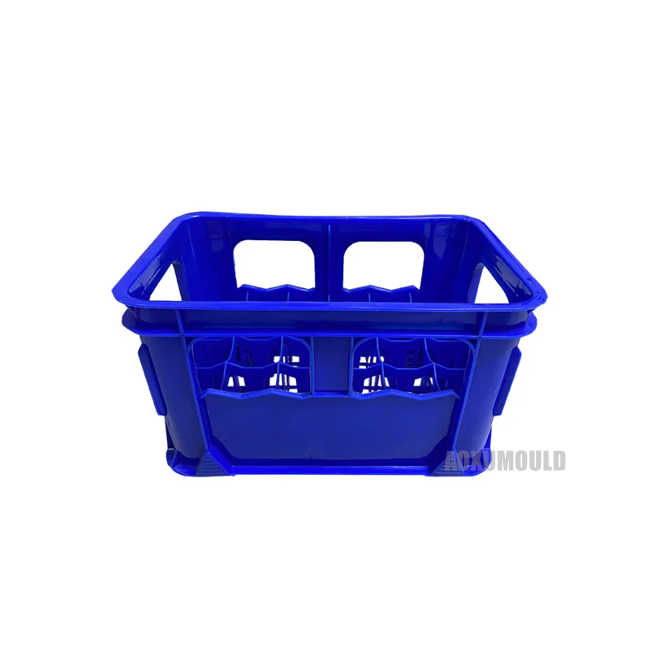
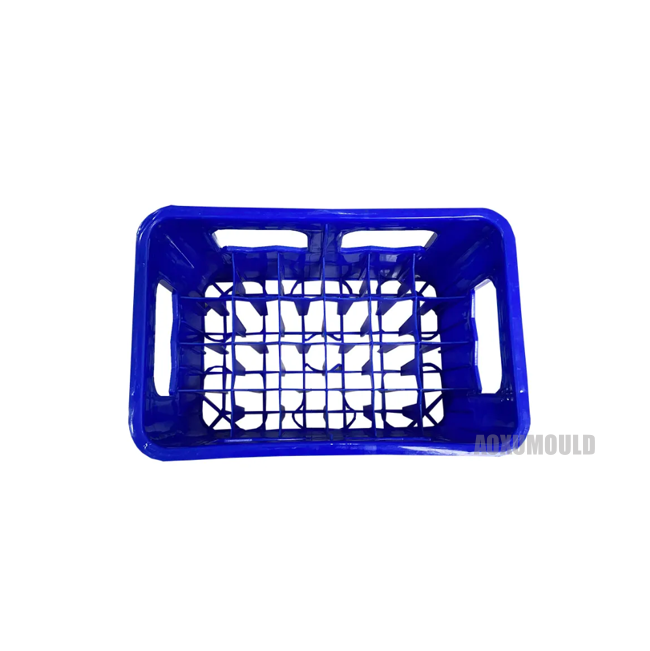
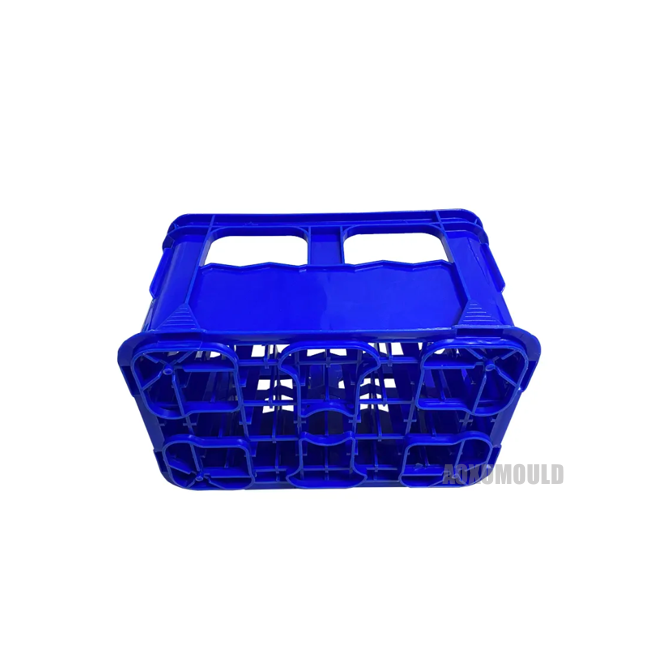
Schimmelspecificaties
|
Schimmelnaam |
Plastic bierkrate schimmel |
|
Productmateriaal |
HDPE |
|
Productgrootte |
348x260x315mm |
| Productgewicht | 1,32 kg |
|
Schimmelmateriaal voor holte &. Kern |
P20/718H/H13/2738 |
|
Nos van holte |
1 holte |
|
Injectiesysteem |
Hot Runner Open Gates |
|
Geschikte injectiemachine |
450T |
|
Schimmelgrootte |
680x510x620mm |
|
Mold Lifetime |
Meer dan 500, 000 pc's |
|
Levertijd |
50 dagen |
BerylliumBronzeIs UontplooienFofCoolingAt ParringSurface vanPLasticBgriezeligKratvorm

Plastic bierbox -mallen zijn belangrijke hulpmiddelen voor het produceren van bierboxen en zijn cruciaal voor het waarborgen van productie -efficiëntie en kwaliteit. Bij het maken van plastic bierdoosvormen is het koelsysteem een zeer belangrijk onderdeel, en het gebruik van berylliumbrons als het koelmateriaal aan het afscheidsoppervlak kan veel voordelen opleveren.
Berylliumbrons heeft een uitstekende thermische geleidbaarheid, die de warmte op het oppervlak van de mal snel en effectief kan overbrengen naar het koelwater, waardoor de temperatuur van de mal effectief wordt verlaagd, de productiesnelheid versnelt en de levensduur van de mal verlengt. Deze efficiënte koelmethode kan de vervorming en slijtage van bierbox -mallen tijdens het productieproces verminderen, waardoor de stabiliteit en de kwaliteit van de productie worden gewaarborgd.
2. Berylliumbrons is een slijtvast materiaal dat slijtage en schade aan het oppervlak van vormen effectief kan voorkomen, de levensduur van mallen kan verlengen en onderhoudskosten verlagen. Het gebruik van berylliumbrons als het koelmateriaal aan het afscheidsoppervlak kan de gladheid en precisie van het schimmeloppervlak zorgen, waardoor de productie van plastic bierdozen soepeler en efficiënter is.
Berylliumbrons heeft ook een uitstekende corrosieweerstand, in staat om de corrosie van chemische vloeistoffen zoals zuren en alkalis te weerstaan, waardoor de langdurige stabiele werking van vormen wordt gewaarborgd. Dit is vooral belangrijk voor plastic bierbox -mallen, omdat ze tijdens het productieproces vaak in contact komen met verschillende chemische oplossingen en vloeibare grondstoffen.
4. Berylliumbrons gebruiken als het koelmateriaal aan het afscheidsoppervlak van plastic bierdoosvormen kan de productie -efficiëntie verbeteren, de productkwaliteit waarborgen, de levensduur van de mallen verlengen en de onderhoudskosten verlagen.
Ontwerp voor product &. Gietvorm

WaaromIS HDPECheftigFofPLasticBgriezeligKrat?
HDPE is de afkorting van polyethyleen met hoge dichtheid en het is een veel voorkomend plastic materiaal. Er zijn veel voordelen aan het kiezen van HDPE -materiaal bij het maken van bierkrat.
Allereerst is HDPE een relatief sterk en duurzaam plastic. Dit betekent dat het bierkrat, gemaakt van HDPE, langdurig gebruik en herhaalde afhandeling kan weerstaan. Dit is van groot belang voor bierfabrikanten en distributeurs, omdat ze de veiligheid en integriteit van de producten tijdens transport moeten waarborgen.
Ten tweede is HDPE een relatief lichte plastic materiaal. Vergeleken met metaal of andere zware materialen, is de krat gemaakt van HDPE lichter tijdens het hanteren, waardoor de arbeidsintensiteit van werknemers wordt verminderd en de efficiëntie helpt verbeteren en kosten besparen.
Bovendien is HDPE een economisch materiaal. Vergeleken met sommige andere hoogwaardige kunststoffen, zijn de productiekosten van HDPE relatief laag, waardoor het bierkrat van HDPE matig geprijsd is, waardoor het een economische keuze voor fabrikanten is.
Bovendien is HDPE een recyclebaar plastic materiaal. Tegenwoordig is duurzame ontwikkeling met de voortdurende verbetering van het milieubewustzijn de focus van de aandacht van mensen geworden. Kiezen om recyclebaar HDPE -materiaal te gebruiken om bierkrat te maken, kan de impact op het milieu verminderen en voldoen aan de eisen van het milieubescherming.
HoeTo OpimaliserenTHijEXhaustSYSTEM VANPLasticBgriezeligKrat Gietvorm?
In het productieproces van plastic bierkratvorm zal het ontwerp en de optimalisatie van het uitlaatsysteem de productkwaliteit en productie -efficiëntie direct beïnvloeden. Een goed uitlaatsysteem kan effectief lucht en gas verwijderen, de vorming van defecten zoals bubbels en korte uitbarstingen voorkomen en de oppervlakte -afwerking en sterkte van het product waarborgen.
Om het uitlaatsysteem van de plastic bierkratvorm te optimaliseren, kunnen we de volgende maatregelen nemen:
1. Ontwerp een redelijk uitlaatkanaal: tijdens de vorm van de vormontwerp moet de productstructuur en grootte volledig worden overwogen en moet het uitlaatkanaal redelijkerwijs worden ontworpen om ervoor te zorgen dat lucht en gas soepel kunnen worden ontladen wanneer plastic materialen worden gevuld. Het uitlaatkanaal moet zo kort en recht mogelijk zijn en dode hoeken en materiaalaccumulatiegebieden vermijden om een gladde uitlaat te garanderen.
2. Verhoog het aantal uitlaatpoorten: het op de juiste manier verhogen van het aantal uitlaatpoorten op de mal kan de uitlaatefficiëntie verbeteren en voorkomen dat lucht in de mal wordt gevangen. De uitlaatpoorten moeten gelijkmatig worden verdeeld, waarbij het gehele oppervlak van de mal wordt bedekt om de vorming van bubbels en korte injecties in het hogedrukgebied van het product te voorkomen.
3. Pas de positie van de uitlaatpoort aan: Volgens de specifieke vorm en structurele kenmerken van het product, pas de positie van de uitlaatpoort aan. Uitlaatpoorten worden meestal aan het verste uiteinde en het dikste deel van het product ingesteld om ervoor te zorgen dat de lucht soepel kan worden ontladen.
4. Gebruik uitlaatnaalden of pneumatische uitlaatsystemen: door uitlaatnaalden op het oppervlak van de vorm of in de schimmelholte in te stellen en perslucht of vacuümsystemen te gebruiken om te helpen bij uitlaat, kan de uitlaatefficiëntie worden verbeterd en de vorming van bubbels en korte injecties kunnen worden vermeden.
5. Reinig het uitlaatsysteem regelmatig en houd het uitlaatsysteem: maak regelmatig het uitlaatsysteem schoon en houd het uitlaatsysteem, verwijder geaccumuleerde materialen en onzuiverheden uit de uitlaatpoorten en kanalen, zorg voor gladde uitlaat en vermijd blokkades die een slechte uitlaat kunnen veroorzaken.
Pre-DeVormatieThekelPLasticBgriezeligKrat IknopGietvorm
Plastic bier kratinspeling schimmel moet worden ondergaan voor de behandeling met pre-veriformulering (ook bekend als omgekeerde compensatieontwerp), voornamelijk om de onomkeerbare krimp en vervorming van kunststoffen veroorzaakt door materiaaleigenschappen, procesomstandigheden, enz. Tijdens spuitgiet- en koeling tegen te gaan, om de dimensionale nauwkeurigheid, structurele sterkte en dienstbaarheid van het eindproduct te waarborgen.
1. De inherente defecten van plastic gieten moeten worden gecompenseerd
1.1 Materiële krimpkenmerken
Kunststoffen (zoals HDPE, PP) ondergaan volume krimp wanneer gesmolten en afgekoeld (typisch krimppercentage 1,5% tot 4%).
Anisotrope krimp: de krimpsnelheden in de stroomrichting en de verticale richting verschillen aanzienlijk (bijvoorbeeld, HDPE krimpt met 1,5% in de stroomrichting en 3% in de verticale richting), wat resulteert in een vervorming van een kromtrekken.
1.2 Ongelijke koeling
De verschillen in koelsnelheden in verschillende gebieden van de schimmel kunnen thermische spanningsconcentratie veroorzaken. De randen van het plastic bierkrat worden bijvoorbeeld snel afkoelen terwijl het midden langzaam afkoelt, wat resulteert in concave of convexe vervorming.
1.3 Moleculaire oriëntatie en restspanning
Wanneer de smelt stroomt, zijn de moleculaire ketens gerangschikt langs de stroomrichting. Na het afkoelen wordt interne stress gevormd. Het kan worden vrijgegeven na langdurige opslag of onder kracht, wat resulteert in dimensionale veranderingen.
2. De functionele vereisten van het bierkratStimuleer pre-deformatie
2.1 Hoge dimensionale nauwkeurigheid is vereist
Het bierkrat moet precies worden gecoördineerd met de vullijn en transportpallets. Als de dimensionale afwijking groter is dan ± 0. 5 mm, kan dit leiden tot problemen zoals fles jammen en onstabiel stapelen.
2.2 Vereiste intensiteit
Elk geval moet 24 tot 36 flessen bier dragen (met een totaal gewicht van 15 tot 25 kilogram). Als spanningsconcentratie optreedt als gevolg van vervorming, is dit vatbaar voor kraken op zwakke punten.
2.3 Recyclingvereisten
Het plastic bierkrat moet meer dan 200 keer bestand zijn tegen laden, lossen en reinigen. Behandeling voor de vererveling kan onomkeerbare vervorming voorkomen veroorzaakt door langdurige stressontspanning.
UitproberenPlastic bierkrate schimmel
Schimmelcomponenten
Schimmelstaal

Hot Runner -systeem

Standaardonderdelen

Pakket &. Levering

FAQ
>1. Wat is plastic bierkratvorm?
Het is een hulpmiddel dat wordt gebruikt om plastic onderdelen te produceren door plastic in de schimmelholte te injecteren.
>2. Welke materialen worden gebruikt om plastic bierkratvorm te maken?
De meest voorkomende materialen die worden gebruikt om spuitmallen te maken, zijn van hoge kwaliteit staal, zoals P20, 718, 2738, enz.
>3. Wat is het proces van het maken van een plastic bierkratvorm?
Het proces van het maken van een mal omvat ontwerptechniek, machineprogrammering, gereedschapsfabricage, moldtests en validatie.
>4. Kunnen schimmels worden aangepast aan specifieke productvereisten?
Ja, mallen kunnen worden aangepast aan specifieke productvereisten, afhankelijk van het ontwerp en de specificaties van het project.
>5. Wat zijn enkele factoren om te overwegen bij het maken van onze plastic mallen?
Sommige factoren om te overwegen bij het maken van plastic mallen zijn onder meer productontwerp, selectie van plastic materiaal, selectie van schimmelmateriaal, capaciteit van spuitgietmachines, koeltijd en vereisten voor schimmelonderhoud.
>6. Hoe lang duurt het om één set schimmel te maken?
De tijd die nodig is om schimmel te maken, kan variëren, afhankelijk van de complexiteit en de grootte van de mal.
Het duurt meestal echter tussen de 6 en 8 weken.
>7. Wat kan er worden gedaan om de schimmelkwaliteit te garanderen?
Om de schimmelkwaliteit, goed ontwerp en engineering, hoogwaardige materialen en strikte kwaliteitscontroleprocedures te waarborgen, moeten tijdens het hele proces van het maken van de schimmel worden gebruikt.
>8. Hoe lang kan een schimmel duren?
De levensduur van een mal kan variëren, afhankelijk van de kwaliteit van de schimmel, onderhoudspraktijken en bedrijfsomstandigheden. Een goed onderhouden schimmel kan honderdduizenden cycli duren.
>9. Wat zijn de voordelen van het maken van plastic spuitgemengingen?
Sommige voordelen van het maken van plastic mallen omvatten snellere productietijden, lagere kosten per eenheid, hoge nauwkeurigheid en de mogelijkheid om complexe vormen en ontwerpen te produceren.
>10. Kan onze plastic bierkratvorm worden gerepareerd en onderhouden?
Ja, het kan worden gerepareerd en onderhouden om hun levensduur te verlengen. Regelmatig onderhoud kan afbraak voorkomen en zorgen voor een consistente kwaliteit.
De feedback van klanten


