

Laslijnen (ook bekend als laslijnen of meldlijnen) zijn veel voorkomende defecten in spuitgieten die optreden wanneer gesmolten plastic stroom fronten converge . Ze compromitteren zowel esthetische kwaliteit als mechanische sterkte . Hier is een systematische aanpak voor het oplossen van laslijnproblemen, insights van industrie -praktijken en onderzoek: onderzoek:
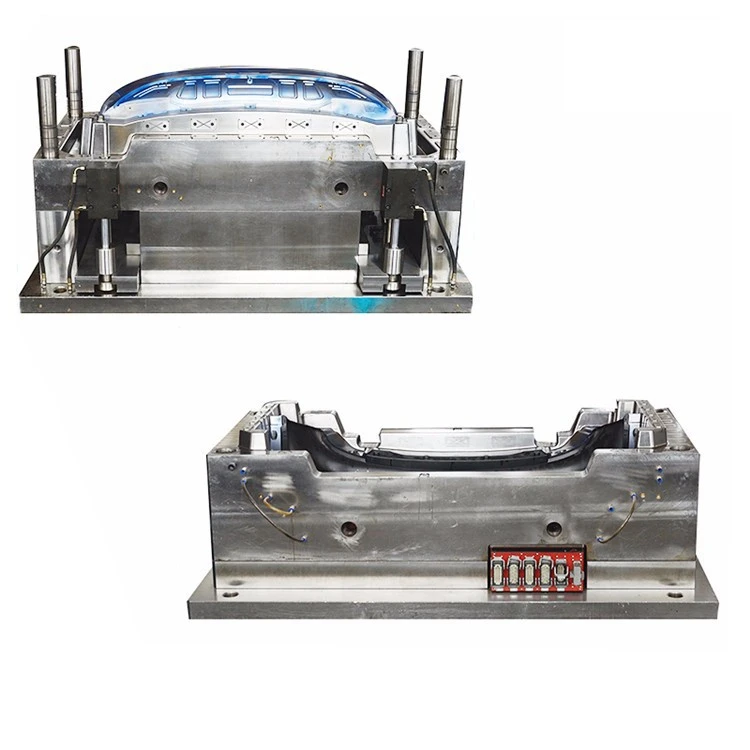
1. Optimaliseer procesparameters
- Verhoog de smelttemperatuur: hogere temperaturen verbeteren de polymeerfusie op convergentiepunten . Bijvoorbeeld, het verhogen van de smelttemperatuur met 10-20 graden verbetert de moleculaire verstrengelingssterkte .
- Boost -injectiesnelheid/druk: snellere vulling vermindert de koeling voordat de stromingsfronten elkaar ontmoeten, waardoor zwakke naden worden geminimaliseerd . Hoge snelheid maakt ook gebruik van afschuifdunning om de viscositeit te verlagen .
- Verhoog schimmeltemperatuur: voorkomt voortijdige stolling . inductie verwarming (e . g ., niet-Planar-spoelen) bereikt 95% temperatuuruniformiteit, waardoor de lasdiepte met 30-50% . wordt verminderd.
2. materiaalvoorbereiding en aanpassing
- Pre-Dry Polymers: Moisture >0 . 05% veroorzaakt vluchtige stoffen die lasinterfaces verzwakken . Gebruik droogers voor hygroscopische harsen (e . g ., PA, PET).
- Voeg stroomverbeteraars toe: smeermiddelen (e . g ., siliconenolie) of viscositeitsverminderers verbeteren polymeerfusie . voor metaal gevulde kunststoffen, zorg ervoor
- Selecteer Compatibele harsen: amorfe polymeren (e . g ., abs) vertonen een betere laslijnsterkte dan semi-kristallijne (e . g ., pp) te wijten aan moleculaire diffusie.}
3. schimmelontwerpverbeteringen
- Gate -optimalisatie:
- Relocate gates to ensure flow fronts meet at angles >135 graden (sterkere meldlijnen vormen in plaats van laslijnen) .
- Gebruik Sequential Valve Gates (SVG): besturingspoort timing naar wankel stroom fronten . Voorbeeld: in automotive dashboards verminderde SVG laslijnen met 80% door de convergentie van de voorkant . te synchroniseren .
- Verbeter Venting: Gevangen lucht op laspunten remt Fusion . Voeg ventilatieopeningen toe (0 . 01–0.03 mm diepte) Bijna convergentiezones om de gasontsnelling te vergemakkelijken.
-Wand dikte wijzigen: elimineer abrupte dikteveranderingen die stroom aarzeling veroorzaken . Geleidelijk overstappen Dikke naar dunne secties (verhouding kleiner dan of gelijk aan 1 . 5: 1).
4. Geavanceerde schimmeltemperatuurregeling
- ** Snelle warmtecyclusvorming (RHCM):
- Warmte schimmel tot 120-150 graden vóór de injectie, koel vervolgens snel af . voorkomt de vorming van de huidlaag, waardoor volledige polymeerfusie op laspunten . mogelijk is
- Geschikt voor hoogglanzende onderdelen (e . g ., tv-bezels), het verminderen van las zichtbaarheid en verhoogde sterkte met 40% .
- Inductieverwarming: niet-planaire spoelen warmte gebogen oppervlakken uniform (e . g ., fax machinebedekkingen bereikt 120 graden in 10 sec met 84% uniformiteit) .
5. stroompad engineering
-Gasondersteunde injectie (Gaim): injecteer stikstof om smelt in lasgevoelige gebieden te duwen . vermijdt stroom aarzeling en hervormt laslijnen .
-Meltflipper ™ -technologie: balanceert door afschuiving geïnduceerde temperatuurvariaties in multi-cavity-mallen, waarvoor symmetrische stromingsfronten worden gewaarborgd .
6. simulatiegedreven ontwerp
Gebruik Moldflow of vergelijkbare CAE -tools als:
- Voorspel laslijnlocaties en sterkte (gebaseerd op convergentiehoek en temperatuur) .
- Test Gate-ontwerpen/variaties virtueel vóór tooling . Voorbeeld: een lensvorm redesign verschoven laslijnen naar niet-kritieke gebieden .